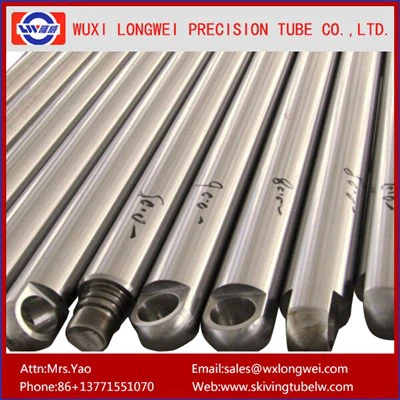
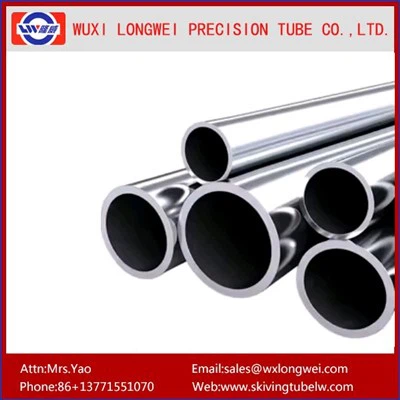
فرآیند تولید لوله های فولادی بدون درز عمدتا می تواند به طراحی سرد و نورد گرم تقسیم شود. به طور نسبی، فرآیند تولید لوله های فولادی بدون سرب سرد و سرد معمولا پیچیده تر از روند نورد گرم است و لوله های لوله باید در سه رول ریخته شوند. بعد از فشار دادن، آزمون اندازه گیری انجام می شود. اگر سطح به کرک پاسخ ندهد، لوله گرد با یک برش بریده شده و به طولی حدود یک متر خالی می شود.
هنگامی که محصول لوله فولادی بدون درز توسط روش رسوب سرد پردازش می شود، ماده خالص برای اولین بار تعیین می شود و سپس فرایند خاتمه انجام می شود. آنیلینگ با مایع اسیدی برای ترشی انجام می شود. هنگام لقاح، لازم است توجه داشته باشید که آیا سطح دارای مقدار زیاد فوم است یا خیر، اگر مقدار زیادی وجود داشته باشد، تاول زدن نشان می دهد که کیفیت لوله فولادی استانداردهای مربوطه را برآورده نمی کند. ضخامت دیواره لوله های فولادی بدون درز سرد به طور کلی کوچکتر از لوله های فولادی بدون درز گرم نورد است، اما سطح به نظر می رسد درخشان تر از لوله های فولادی بدون درز با ضخامت دیوار است، سطح بیش از حد خشن نیست، و کالیبر نیز ندارد بسیاری از خرابی ها
لوله های فولادی بدون درز گرم نورد نیز پس از گذر از بازرسی کیفیت، نیاز به انتخاب دستی دقیق دارند. پس از درمان نورد گرم، آزمایش نفوذ انجام می شود، و اگر قطر سوراخ شدن بیش از حد بزرگ باشد، اصلاح صاف انجام می شود. پس از صاف کردن، برای انجام آزمایش تشخیص نقص، آن را به وسیله نقاله برای شناسایی نقص فرستاده می شود. در نهایت، برچسب قرار می گیرد، مشخصات مرتب شده اند و سپس در انبار قرار می گیرند. www.skivingtubelw.com